

 +86-15867355556
Joustavuutta ajatellen suunniteltu putken ainutlaatuinen aallotettu rakenne varmistaa erinomaisen...

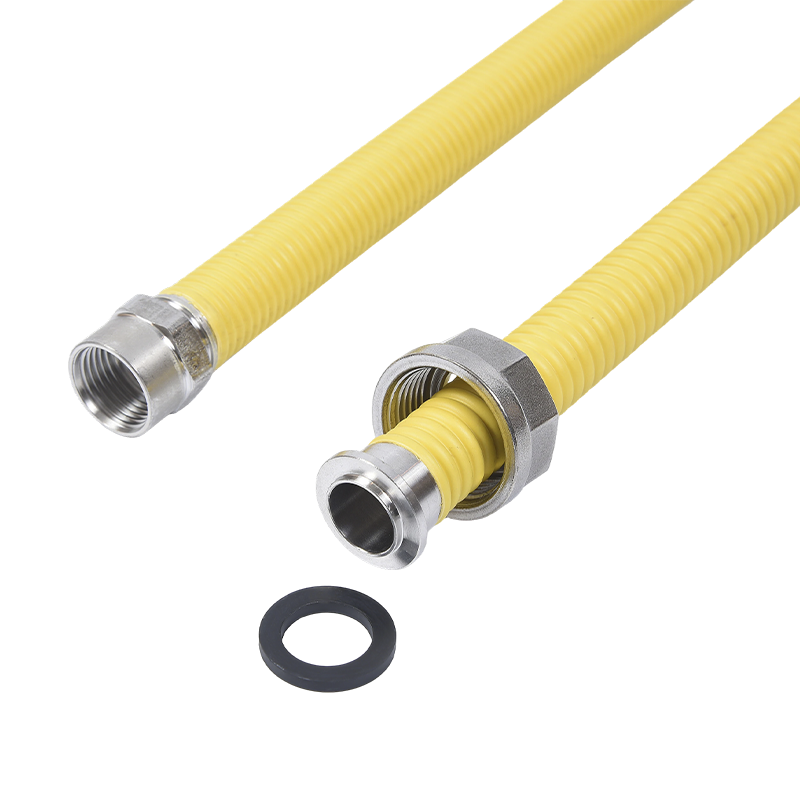
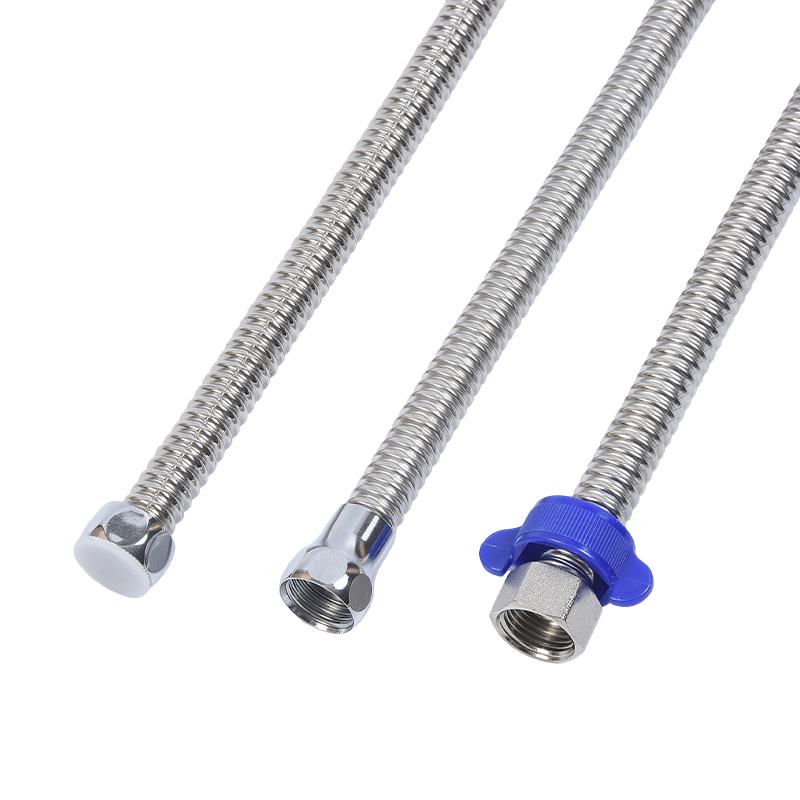
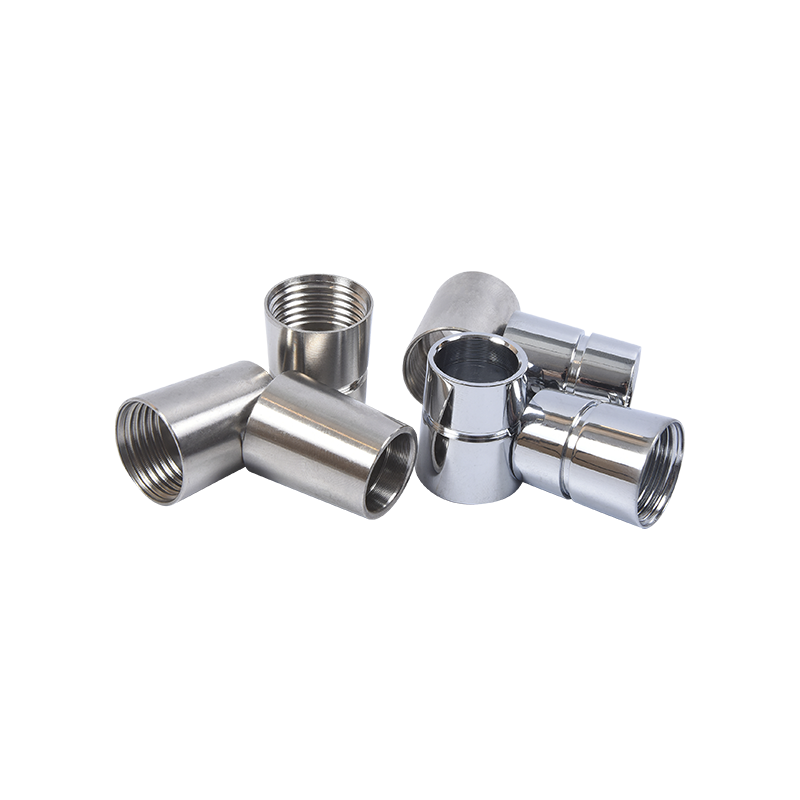
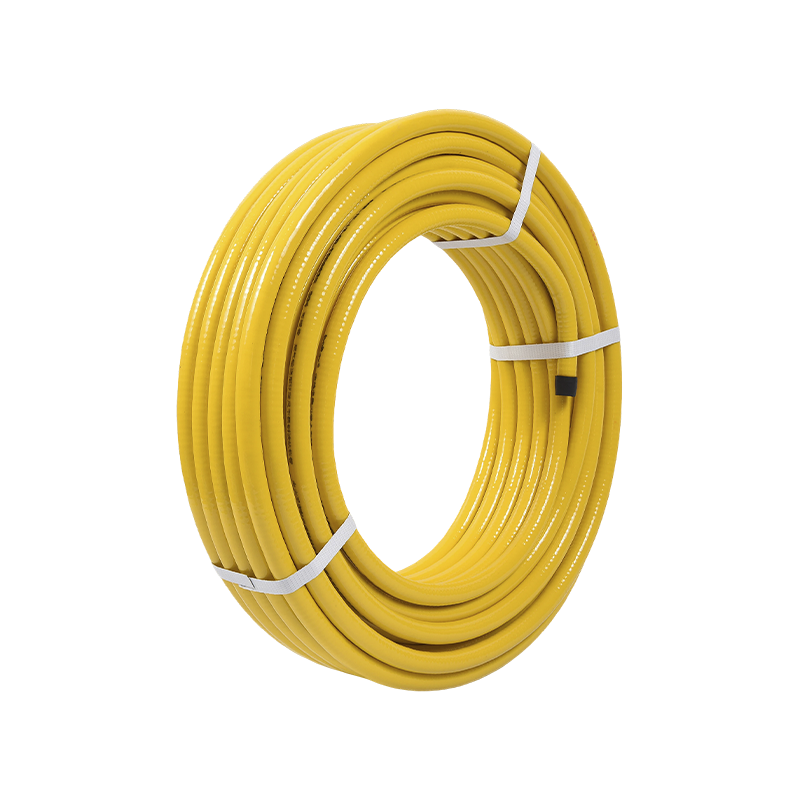
Joustavuutta ajatellen suunniteltu putken ainutlaatuinen aallotettu rakenne varmistaa erinomaisen...

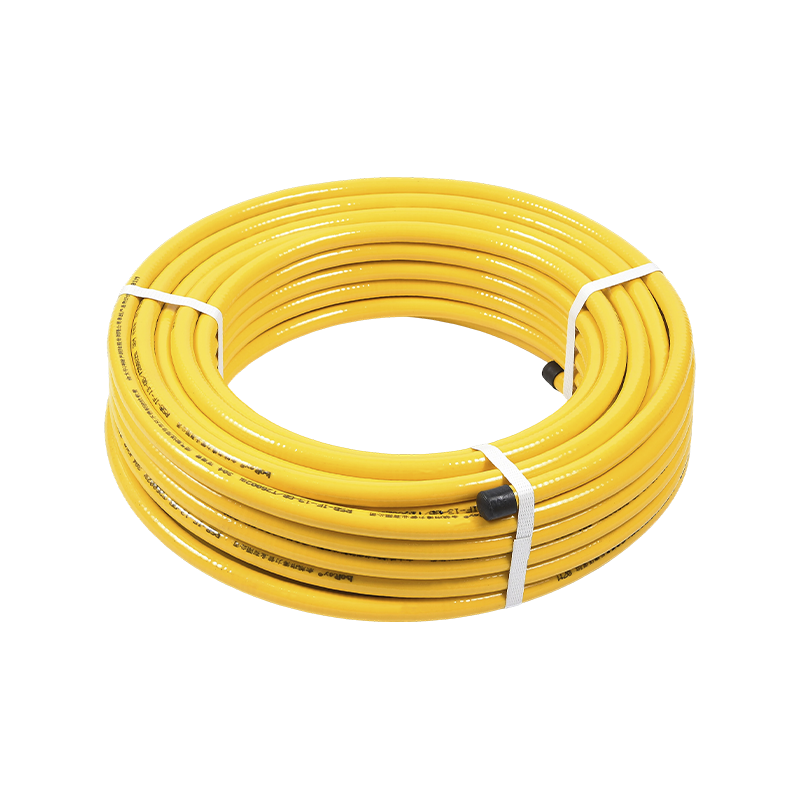
Tämä lujalla teräshihnarakenteella valmistettu letku parantaa merkittävästi aallotetun ruostumatt...
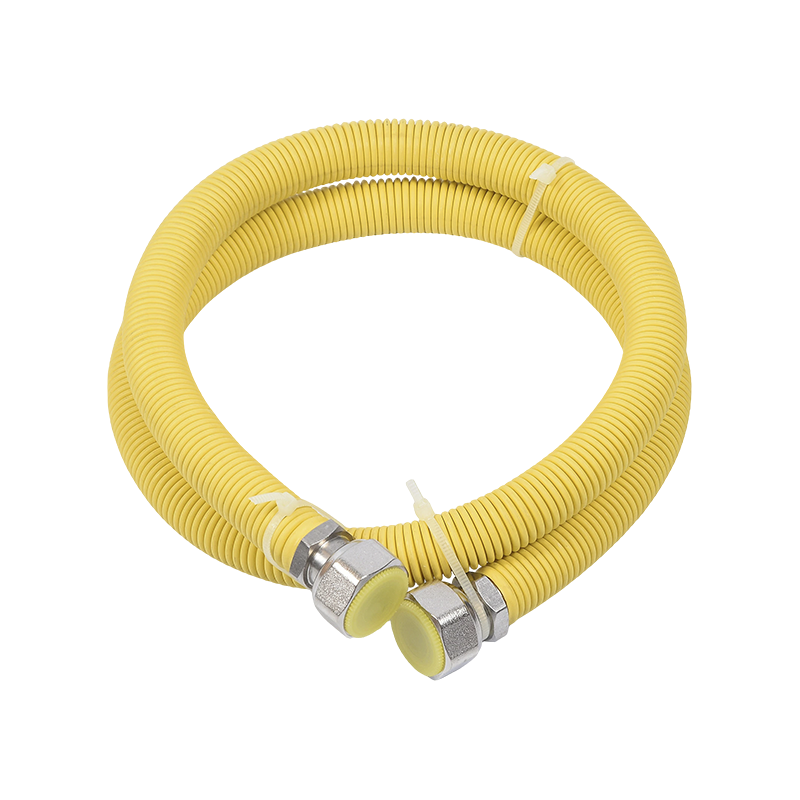
Joustava epoksipinnoitettu kaasuliitäntäputki on erittäin kestävä ja monipuolinen ratkaisu, joka ...
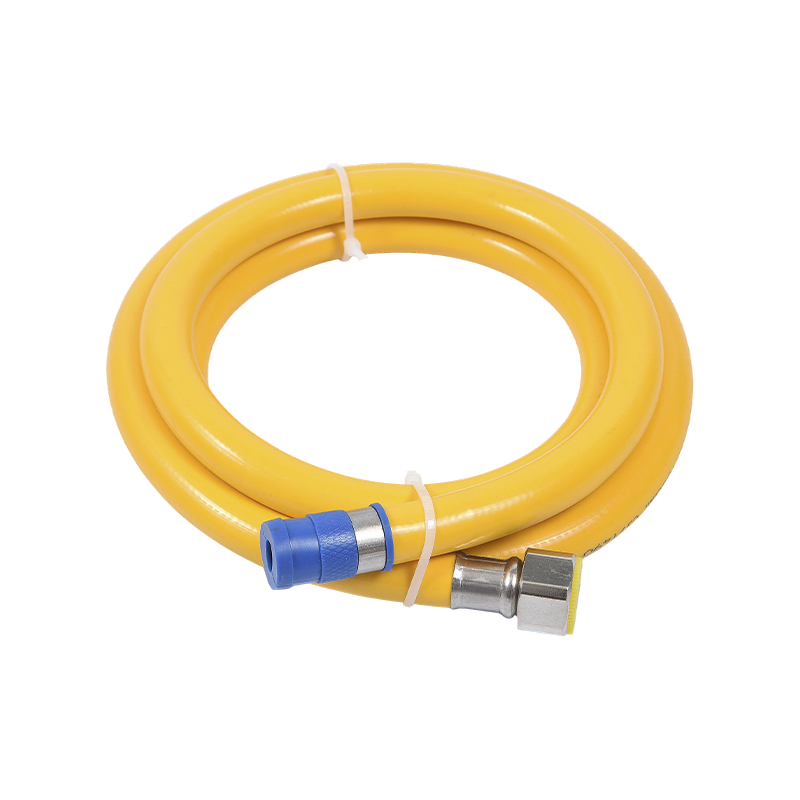
316 ruostumattomasta teräksestä valmistettu kaasumuovikomposiittiletku on suunniteltu optimaalise...
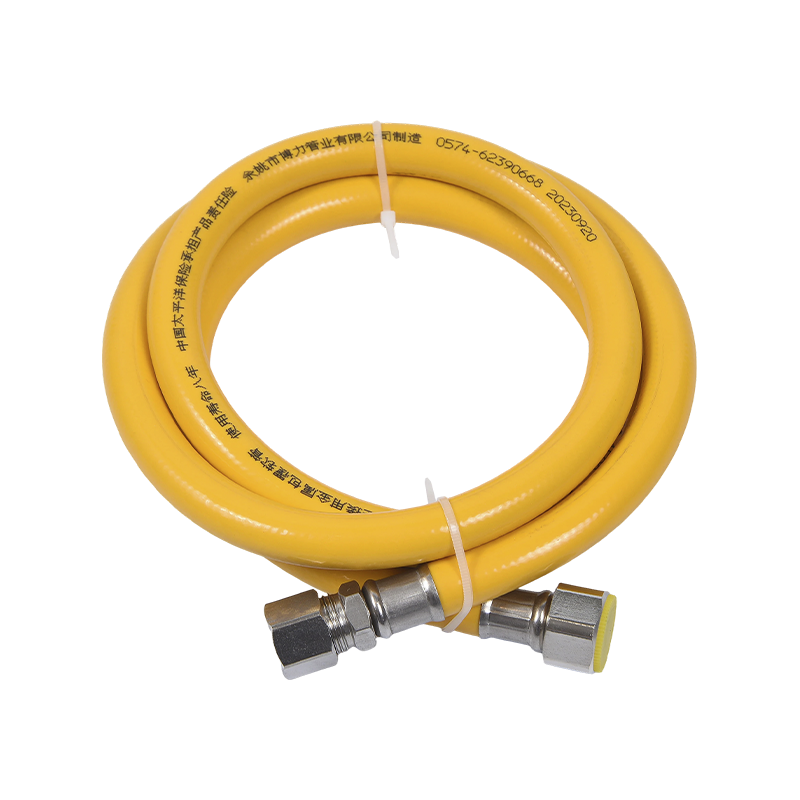
Keittiökäyttöön suunniteltu 316L aallotettu joustava maakaasuletku on erittäin kehittynyt ja luot...
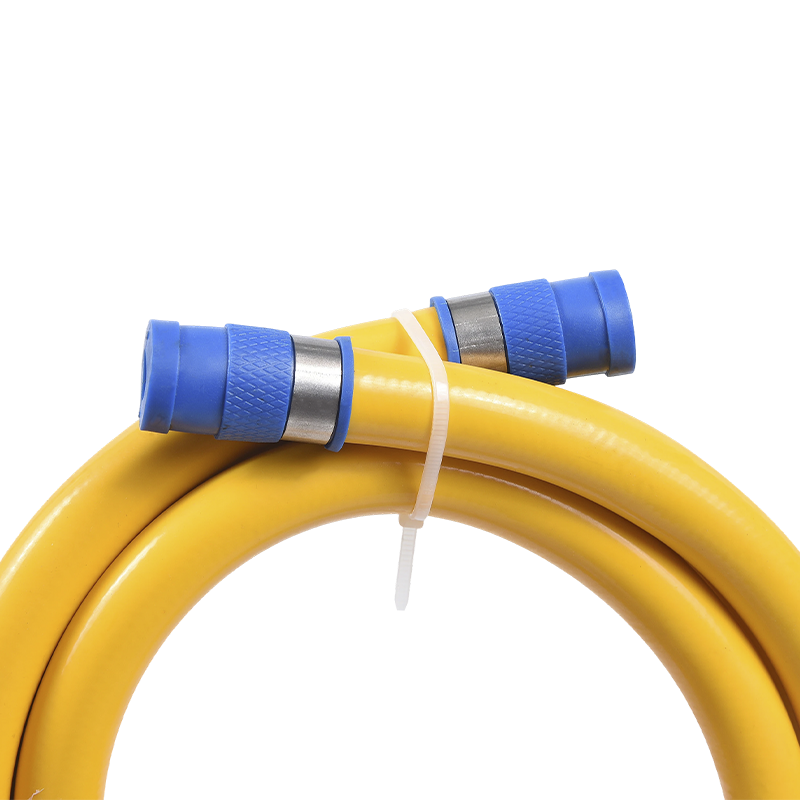
Ruostumattomasta teräksestä valmistettu joustava keltainen PVC-kaasuletku on suunniteltu tarjoama...
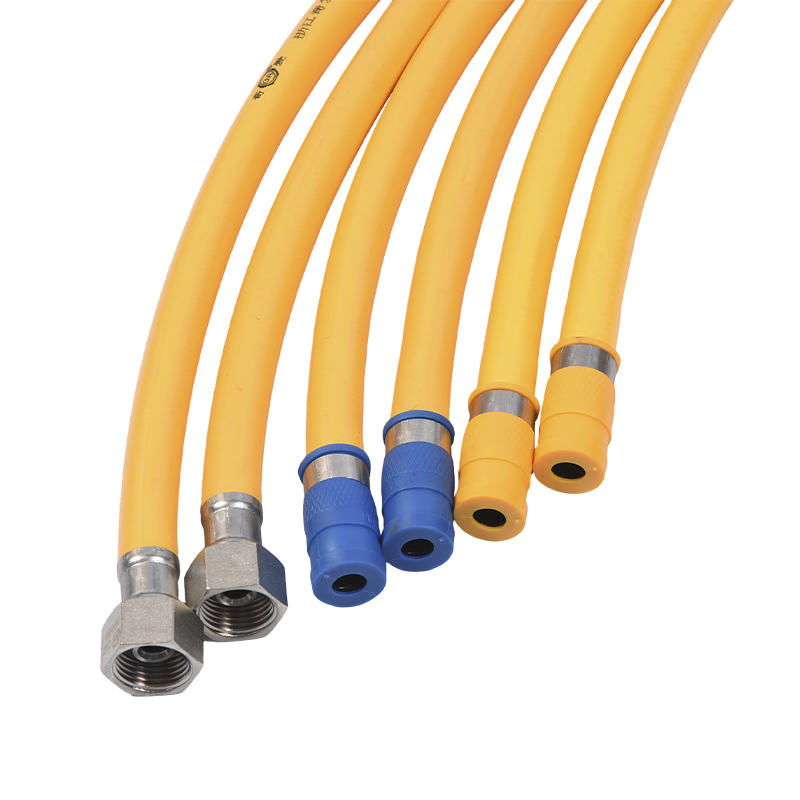
Putken ainutlaatuinen aallotettu muotoilu tarjoaa vaikuttavaa joustavuutta, mikä mahdollistaa sen...
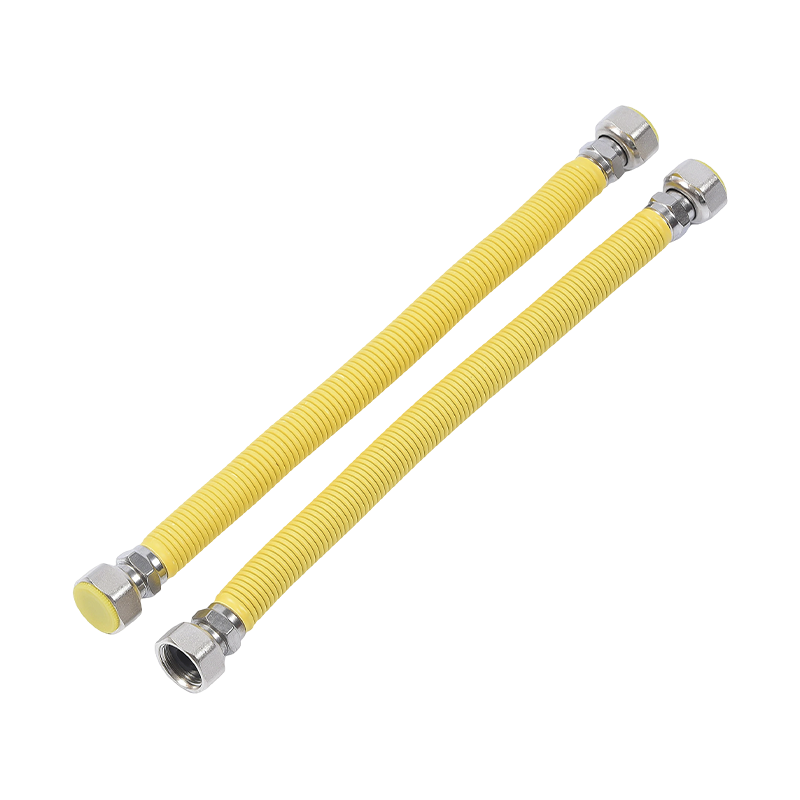
Putken ainutlaatuinen aallotettu rakenne on suunniteltu tasapainottamaan joustavuutta ja kestävyy...
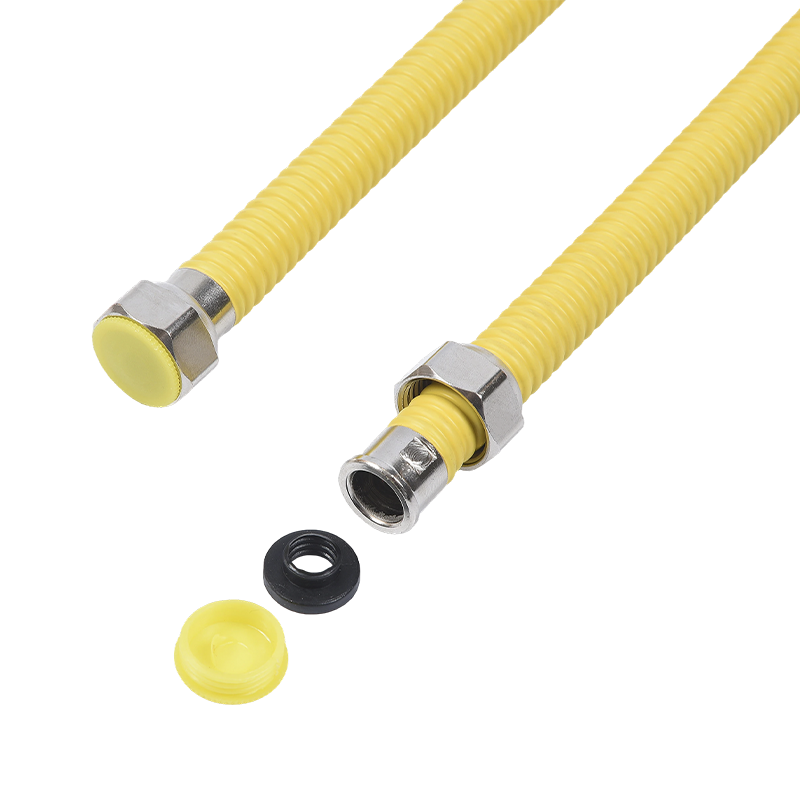
Ruostumattomasta teräksestä valmistettu aallotettu PVC-suojakerroskaasuputki on edistyksellinen r...
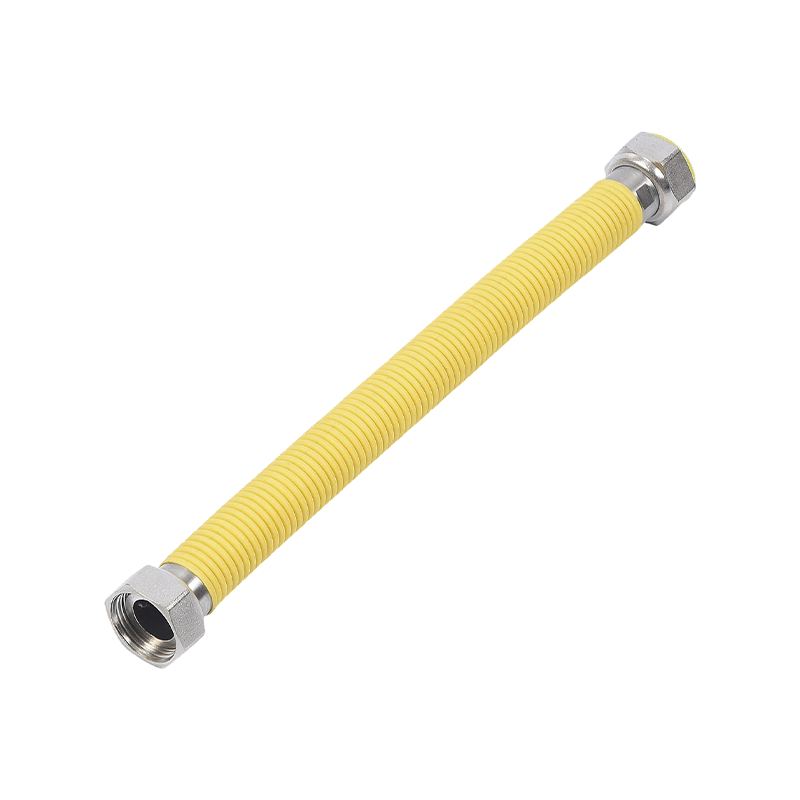
Ruostumattomasta teräksestä valmistettu joustava aallotettu kaasuputki on valmistettu asiantuntev...
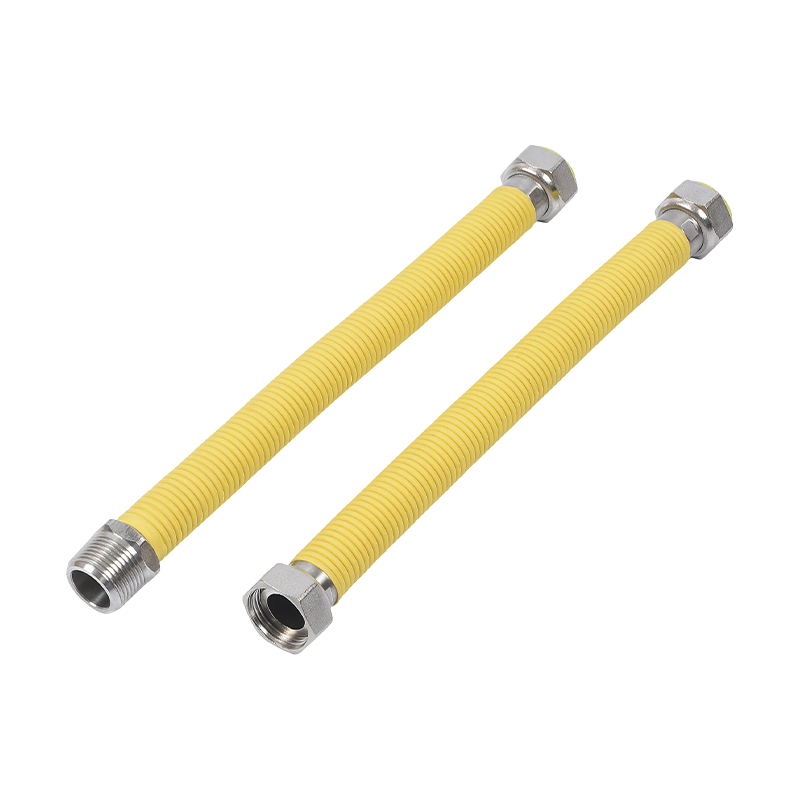
Ruostumattomasta teräksestä valmistettu sisäänvedettävä kaasuputki on huolellisesti valmistettu k...
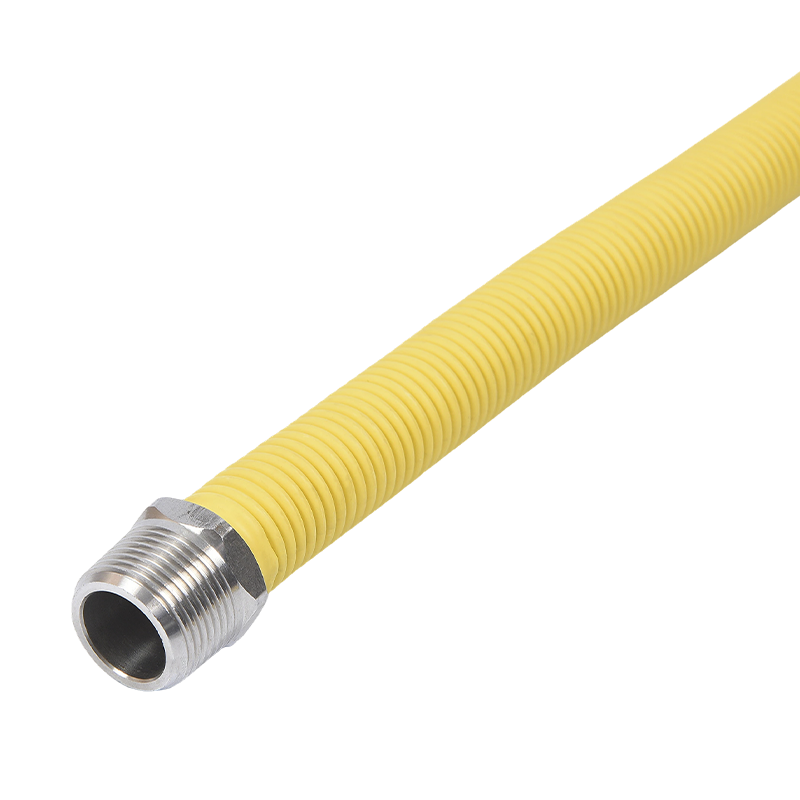
Tämän aallotetun putken joustava rakenne mahdollistaa sen helposti mukautuvan monimutkaisiin asen...
Kiinalaiset Ruostumattomasta teräksestä valmistettujen aallotettujen putkien valmistajat Ruostumattomasta teräksestä valmistettujen putkistojen liittimien valmistajat Aallotetun kaasuletkun tehdas Aallotettujen ruostumattomasta teräksestä valmistettujen putkien toimittajat,Yuyao Boli Utilities Sometimes Company perustettiin vuonna 2002 ja sijaitsee Wu Man teollisuuspuistossa Yuyaon kaupungissa Zhejiangin maakunnassa, joka on suhteellisen kehittynyt osa teollista ketjua. Yritys on erikoistunut ruostumattomasta teräksestä valmistettujen putkien, aallotettujen putkien, kaasuputkien, lämmitysputkien ja muiden ruostumattomasta teräksestä valmistettujen putkien saniteettitarvikkeiden sarjojen tuotantoon, ja se voi myös valmistaa asiakkaiden vaatimusten mukaan OEM-käsittelynä. Tehtaan pinta-ala on 17 eekkeriä, yrityksellä on 25 ruostumattomasta teräksestä valmistettujen aallotettujen putkien tuotantolinjaa, lämpökäsittely- ja valopolttolaitteet, kylmäpalkkivalmistus, teräsnauhan jako, laserautomaattinen hitsaus tai merkintä sekä ultraäänipuhdistuslaitteet, ja vahva tutkimus- ja kehitystiimi (myynti). Edistäen yrityksen liiketoiminnan tasaista kehitystä, yritys, joka perustuu ajatukseen "selviytyminen laadulla, laadun valaminen sydämellä", pitää kiinni vakaasta laadusta, kohtuullisista hinnoista ja hyvästä jälkimarkkinapalvelusta, tarjoaa aina hyviä tuotteita ja teknistä tukea asiakkaille, tyydyttäen jatkuvasti suurimman osan asiakkaiden tarpeista. Yritys työllistää yli 100 henkilöä, joista 5 on vanhempia insinöörejä, ja sen rakennuspinta-ala on yli 17 000 neliömetriä, ja sillä on yli 100 numeerista leikkaussorvia, yli 20 kiillotuskoneetta, useita automaattisia hitsauskoneita, ompelukoneita, useita automaattisia porakoneita, viisi kokoonpanolinjaa ja niin edelleen. Tuote on muodostanut täydellisen tuotannonhallintajärjestelmän pohjustuksesta--puhdistuksesta--kiillotuksesta--kokoonpanosta--tarkastuksesta--varastosta. Tällä hetkellä valmistetaan johtava sarja, ja tuotemyynti on kattanut monet kotimaiset ja ulkomaiset ensimmäisen ja toisen luokan brändit, ja ulkomaankaupan tilaukset ovat kattaneet useita maita ja alueita, kuten Lähi-idän ja Euroopan. Meillä on hyvä laadunhallintajärjestelmä, palvelemme asiakkaitamme paremmin ja edistämme veden puhdistusta. Tervetuloa monet asiakkaat vierailemaan yrityksen laboratoriossa.'; } {/php}Kunniamaininta
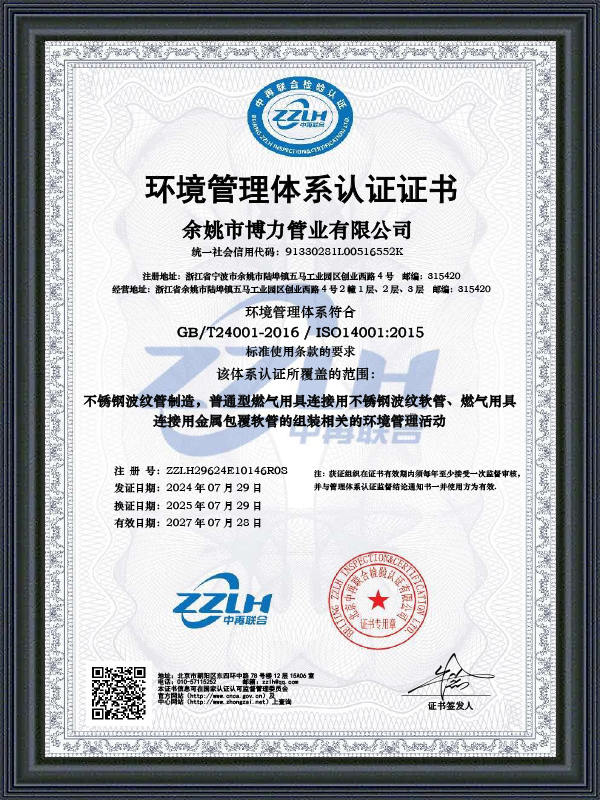
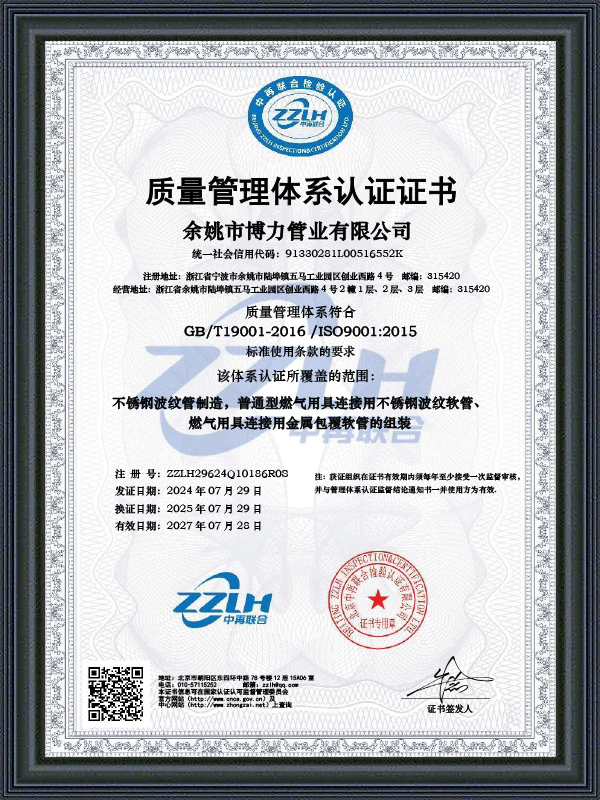
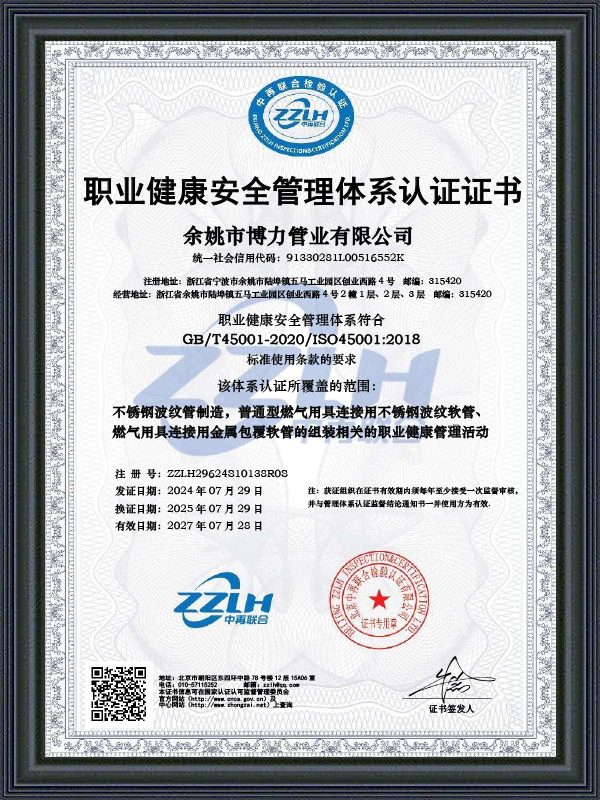
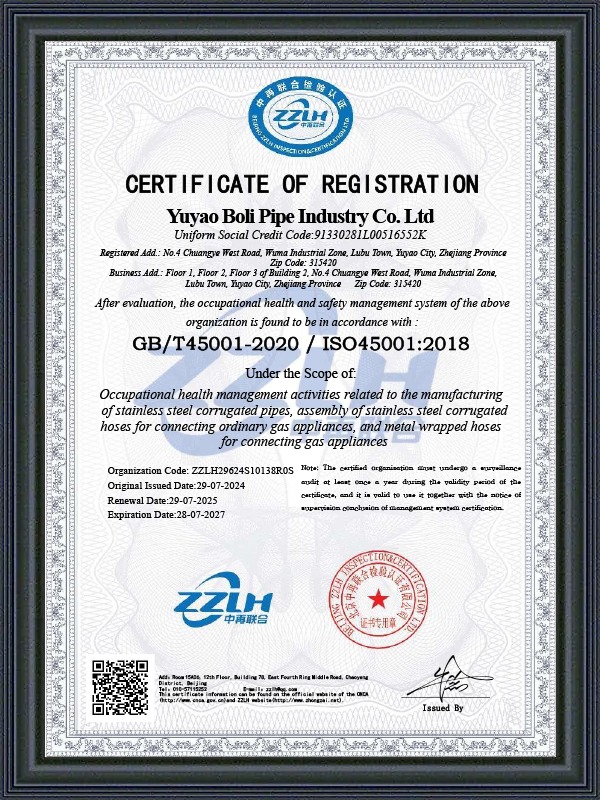
Yuyao Boli Pipe Industry on yli kahden vuosikymmenen ajan suunnitellut ja valmistanut ruostumattomasta teräksestä valmistettuja aallotettuja putkia kaasu- ja putkisovelluksiin ympäri maailmaa. Tänä aikana aallotettu ruostumattomasta t...

Kun ruostumattomasta teräksestä valmistetun aaltopahviputken teknisissä tiedoissa lukee "1.4307" ja sinun on tiedettävä, onko kyseinen laatu turvallinen valinta kaasu- tai vesihuoltoon, lyhyt vastaus on kyllä, edellyttäen, että toimit...
Kun hankit ruostumattomasta teräksestä valmistetun putken kaasu- tai vesiliitäntöihin, korroosionkestävyys ei ole valinnainen ominaisuus. Väärä laatu tai käsittelemätön pinta voi muuttua vuotoksi, tukkeutuneeksi linjaksi tai epäonnist...
Kaksi kuukautta sen jälkeen, kun 304 ruostumattomasta teräksestä valmistettua palkea oli asennettu rannikkohotelliin, hitsisaumoihin ilmestyi pieniä ruskeita täpliä. Perusmetalli näytti edelleen puhtaalta. Toimittaja väitti materiaali...
Kaasunjakelusektorilla järjestelmän eheys on ensiarvoisen tärkeää polttokaasujen, kuten maakaasun ja nestekaasun, haihtuvuuden vuoksi. Toisin kuin vettä tai matalapaineisia nesteitä kuljettavat putkistot, kaasunjakeluverkot toimivat tiukkojen turvakynnysten alla, jolloin pienetkin mikroskooppiset poikkeavuudet voivat johtaa vaarallisiin kertymiin. Aallotettu ruostumattomasta teräksestä valmistettu kaasuputki on tullut ensisijainen vaihtoehto jäykille mustarauta- tai kupariputkille joustavan geometriansa ja vähäisten mekaanisten liitosvaatimusten vuoksi. Turvallisuuden noudattamisen ylläpitämiseksi hyvämaineiset tuotantolaitokset, kuten Yuyao Boli Pipe Industry Ltd., integroivat kattavat testausprotokollat suoraan automatisoituihin tuotantolinjoihinsa ja varmistavat, että jokainen valmis kela tai segmentti tarkistetaan tiukasti ennen toimitusta maailmanlaajuisille markkinoille.
Polttokaasuputkijärjestelmiä koskevat kansainväliset ja kansalliset standardit, kuten ANSI LC 1/CSA 6.26, edellyttävät tiukat laadunvalvontatoimenpiteet joustaville kaasuputkille. Tilastollinen erätestaus, jossa tarkastetaan vain pieni prosenttiosuus tuotantoajosta, on oikeudellisesti ja teknisesti riittämätön kaasusovelluksiin. Valmistajat käyttävät erityistä infrastruktuuria, mukaan lukien erikoistunut teräshihnajako, automatisoitu laserhitsaus ja kirkashehkutuslämpökäsittely luodakseen yhtenäiset seinäprofiilit kaikilla 25 tuotantolinjalla. Koska aallotusprosessissa kuitenkin tapahtuu teräsalustan voimakasta mekaanista muodonmuutosta, aallotetun ruostumattoman teräksen kaasuputken jokainen yksittäinen pituus on tarkastettava rakenteellisen täydellisyyden suhteen, jotta voidaan taata, ettei muotoilun aikana esiinny mikroskooppisia jännitysmurtumia, reikiä tai hitsauseroja.
Varmennusprosessi alkaa välittömästi pituussuuntaisen laserhitsaus- ja aallotusvaiheen jälkeen. Kehittyneet valmistusjärjestelmät lähettävät jatkuvan aallotetun putken sisäänrakennettujen akustisten aaltojen tai ultraäänipyyhkäisylohkojen läpi. Nämä anturit kuljettavat korkeataajuisia ääniaaltoja metallimatriisin läpi havaitakseen sisäiset epäjatkuvuudet, seinämän paksuuden vaihtelut tai rakenteelliset muutokset, joita paljaalla silmällä ei voi nähdä. Suorittamalla tämän tarkastuksen ennen viimeistä lämpökäsittelyä ja kirkashehkutusvaiheita, automaattinen järjestelmä ilmoittaa kaikki hitsaussauman fyysiset vaihtelut, jolloin käyttäjät voivat eristää viallisen materiaalin ennen kuin se liikkuu pidemmälle kokoonpanolinjaa pitkin.
Ultraääniskannauksen ja sitä seuraavien kirkashehkutusprosessien jälkeen, jotka stabiloivat ruostumattoman teräksen metallurgista rakennetta, putkelle suoritetaan pneumaattinen painetestaus. Aallotettu putki tiivistetään molemmista päistä erityisillä pneumaattisilla kiinnikkeillä, jotka on liitetty erittäin tarkkoihin paineantureisiin. Putken sisätilavuus paineistetaan kuivalla ilmalla tai inertillä typpikaasulla tasolle, joka ylittää merkittävästi normaalit asuin- tai kaupalliset käyttöpaineet. Automaattinen testausohjelmisto tarkkailee sisäistä painetta lasketun viipymäajan aikana käyttämällä paine-eroantureita, jotka pystyvät havaitsemaan pienet painehäviöt ja varmistamaan vuotojen puuttumisen metalliseinän mikrohuokoisuuksien kautta.
Valmistajat toteuttavat useita kerroksia rikkomatonta testausta varmistaakseen letkun rakenteellisen eheyden. Seuraavassa taulukossa erotetaan ensisijaiset mekaaniset testausmenetelmät, joita käytetään tuotantokerroksessa varmistamaan, että kaasuputki on tiivis.
| Testausmenetelmä | Havaintokohdealue | Toimintavaihe | Ensisijainen tunnistusperiaate |
| Ultraäänitestaus (UT) | Sisäinen hitsisauman tasaisuus ja pinnan alla materiaalissa mikrohalkeamia | Laserhitsaus ja aallotusten muodostus | Korkeataajuiset ääniaaltojen heijastuskuviot |
| Pneumaattinen paineen lasku | Seinän läpimenevät neulanreiät, makrohuokoisuus ja liitostiivisteen luotettavuus | Jälkilämpökäsittely- ja puhdistusvaiheet | Sisäisen paine-eron valvonta ajan myötä |
| Massaspektrometrin heliumvuototestaus | Mikroskooppiset vuotoreitit atomitasolla nimellisvirtausrajoihin asti | Lopullinen laadunvalvonta ennen pakkaamista | Jälkikaasun tunnistus tyhjökammion sisällä |
Suuren seurauksen kaasunsyöttöympäristöissä tavallista pneumaattista vaimenemistestiä täydennetään heliumin massaspektrometrialla, joka tarjoaa erittäin herkän menetelmän vuotojen havaitsemiseen. Tämän toimenpiteen aikana aallotettu ruostumattomasta teräksestä valmistettu kaasuputki sijoitetaan ilmatiiviiseen tyhjiökammioon samalla, kun putken sisäosa ladataan heliumkaasulla. Koska heliumatomit ovat poikkeuksellisen pieniä, ne kulkevat helposti minkä tahansa mikroskooppisen rakennepolun läpi, jotka saattavat sisältää korkeapainekaasua ajan myötä. Ympäröivässä tyhjiökammiossa olevat haistauttimet tai massaspektrometrianturit analysoivat ilmakehän heliummolekyylejä ja varmistavat, että jopa submikroskooppiset vuotoreitit tunnistetaan ja eristetään lopullisesta varastosta.
Kun taipuisan kaasuputken segmentti on läpäissyt vaaditut vuototestivaiheet, se reititetään ultraäänipuhdistusjärjestelmän läpi mekaanisen käsittelyn aikana kertyneen pintahilseen, kosteuden tai hiukkasjäämien poistamiseksi. Öljyttömän ja kuivan sisätilan säilyttäminen on välttämätöntä kemiallisten reaktioiden estämiseksi polttokaasun lisäaineiden kanssa. Lopuksi putki ohittaa automaattisen lasermerkintäaseman, jossa yksilöllinen sarjanumero, tuotantoerän koodi, paineluokitus ja vaatimustenmukaisuusleimat syövytetään pysyvästi ulkovaippaan. Tämä merkintäjärjestelmä varmistaa täydellisen teknisen jäljitettävyyden ja vahvistaa kenttätarkastajille ja koneinsinööreille, että yksittäinen kela on testattu tehtaalla ja hyväksytty kenttäasennukseen.
K: Miten 25 tuotantolinjan integrointi vaikuttaa laatutasoon Aallotettu ruostumattomasta teräksestä valmistettu kaasuputki ?
V: 25 erillisen tuotantolinjan käyttö mahdollistaa koneiden erikoistuneen allokoinnin tietylle seinämäpaksuudelle ja -halkaisijalle. Tämä korkea erikoistuminen varmistaa, että automatisoidun laserhitsauksen ja aallotusparametrit pysyvät vakaina ja optimoituina, mikä estää mittavaihtelut, jotka voivat vaarantaa kaasun suojauksen turvallisuuden.
K: Mikä rooli kirkkaalla hehkutuslämpökäsittelyllä on joustavien kaasuputkien turvallisuusominaisuuksissa?
V: Kirkashehkutus eli kevyt uudelleenliekkiprosessi käsittelee metallia sen jälkeen, kun se on mekaanisesti aallotettu. Tämä metallurginen vaihe eliminoi muotoiluprosessin aiheuttamat sisäiset mikrojännitykset ja palauttaa sitkeyden, jolloin kaasuputki voidaan taivuttaa rakennusrakenteiden ympärille asennuksen aikana ilman jännityskorroosiohalkeilua tai materiaalin väsymistä.
K: Miksi aallotetun ruostumattoman teräksen kaasuputkelle on määritetty ultraäänipuhdistus ennen kuin se lähtee tehtaalta?
V: Kaasunjakelujärjestelmät vaativat täysin puhtaat sisätilat, jotta polttokaasun lisäaineet tai epäpuhtaudet eivät reagoi putken seinämän kanssa. Ultraäänipuhdistuslaitteisto käyttää korkeataajuisia ääniaaltoja nestemäisessä väliaineessa poistaakseen kaikki valmistusöljyjen, voiteluaineiden ja mikroskooppisten metallilastujen jäljet syvältä poimutuspoimuista.
K: Voidaanko kaasuputkiston teknistä suunnittelua muuttaa OEM-asiakkaiden kansainvälisten standardien mukaiseksi?
V: Kyllä, täydellisen tutkimus- ja kehitystiimin ja paikan päällä olevien teräshihnajakolaitteiden tukemana valmistusprosessit voidaan kalibroida vastaamaan tiettyjä teknisiä piirustuksia, paineluokituksia ja materiaalikoostumuksia, joita maailmanlaajuiset OEM-ostajat ja alueelliset kaasuyhtiösäännöt vaativat.
K: Kuinka automaattinen lasermerkintäjärjestelmä auttaa kenttäasentajia ja tarkastajia käsittelemään kaasuputkia?
V: Inline-laserautomaattinen merkintälaite syövyttää pysyvästi kriittiset tekniset tiedot suoraan putken pintaan, mukaan lukien paineluokitukset, eränumerot ja vaatimustenmukaisuustodistukset. Tämä teräväpiirtomerkintä eliminoi seurantavirheet ja tarjoaa selkeän varmuuden turvallisuustarkastajille paikan päällä suoritettavien koodien arvioinnin aikana.
K: Miten kylmäpalkin valmistusprosessi vaikuttaa joustavien kaasulinjojesi mekaaniseen kestävyyteen?
V: Kylmäpalkin valmistusjärjestely varmistaa ruostumattoman teräsnauhan tarkan geometrisen kohdistuksen ennen hitsausvaihetta. Säilyttämällä tiukat rakenteelliset toleranssit ennen aallotetun profiilin käyttöönottoa putken seinämän paksuus on tasainen, mikä johtaa ennustettavaan murtumispaineen kestävyyteen kaasuputken koko pituudella.

Kaikki oikeudet pidätetään Yuyao Boli Pipe Industry Ltd. OEM/ODM ruostumattomasta teräksestä valmistettu aallotettu putkitehdas
OEM/ODM ruostumattomasta teräksestä valmistettujen putkistojen aallotettujen putkien toimittajat